Guide de fabrication des tuyaux en acier inoxydable de série 400 : Processus sans soudure vs. soudé
News Details
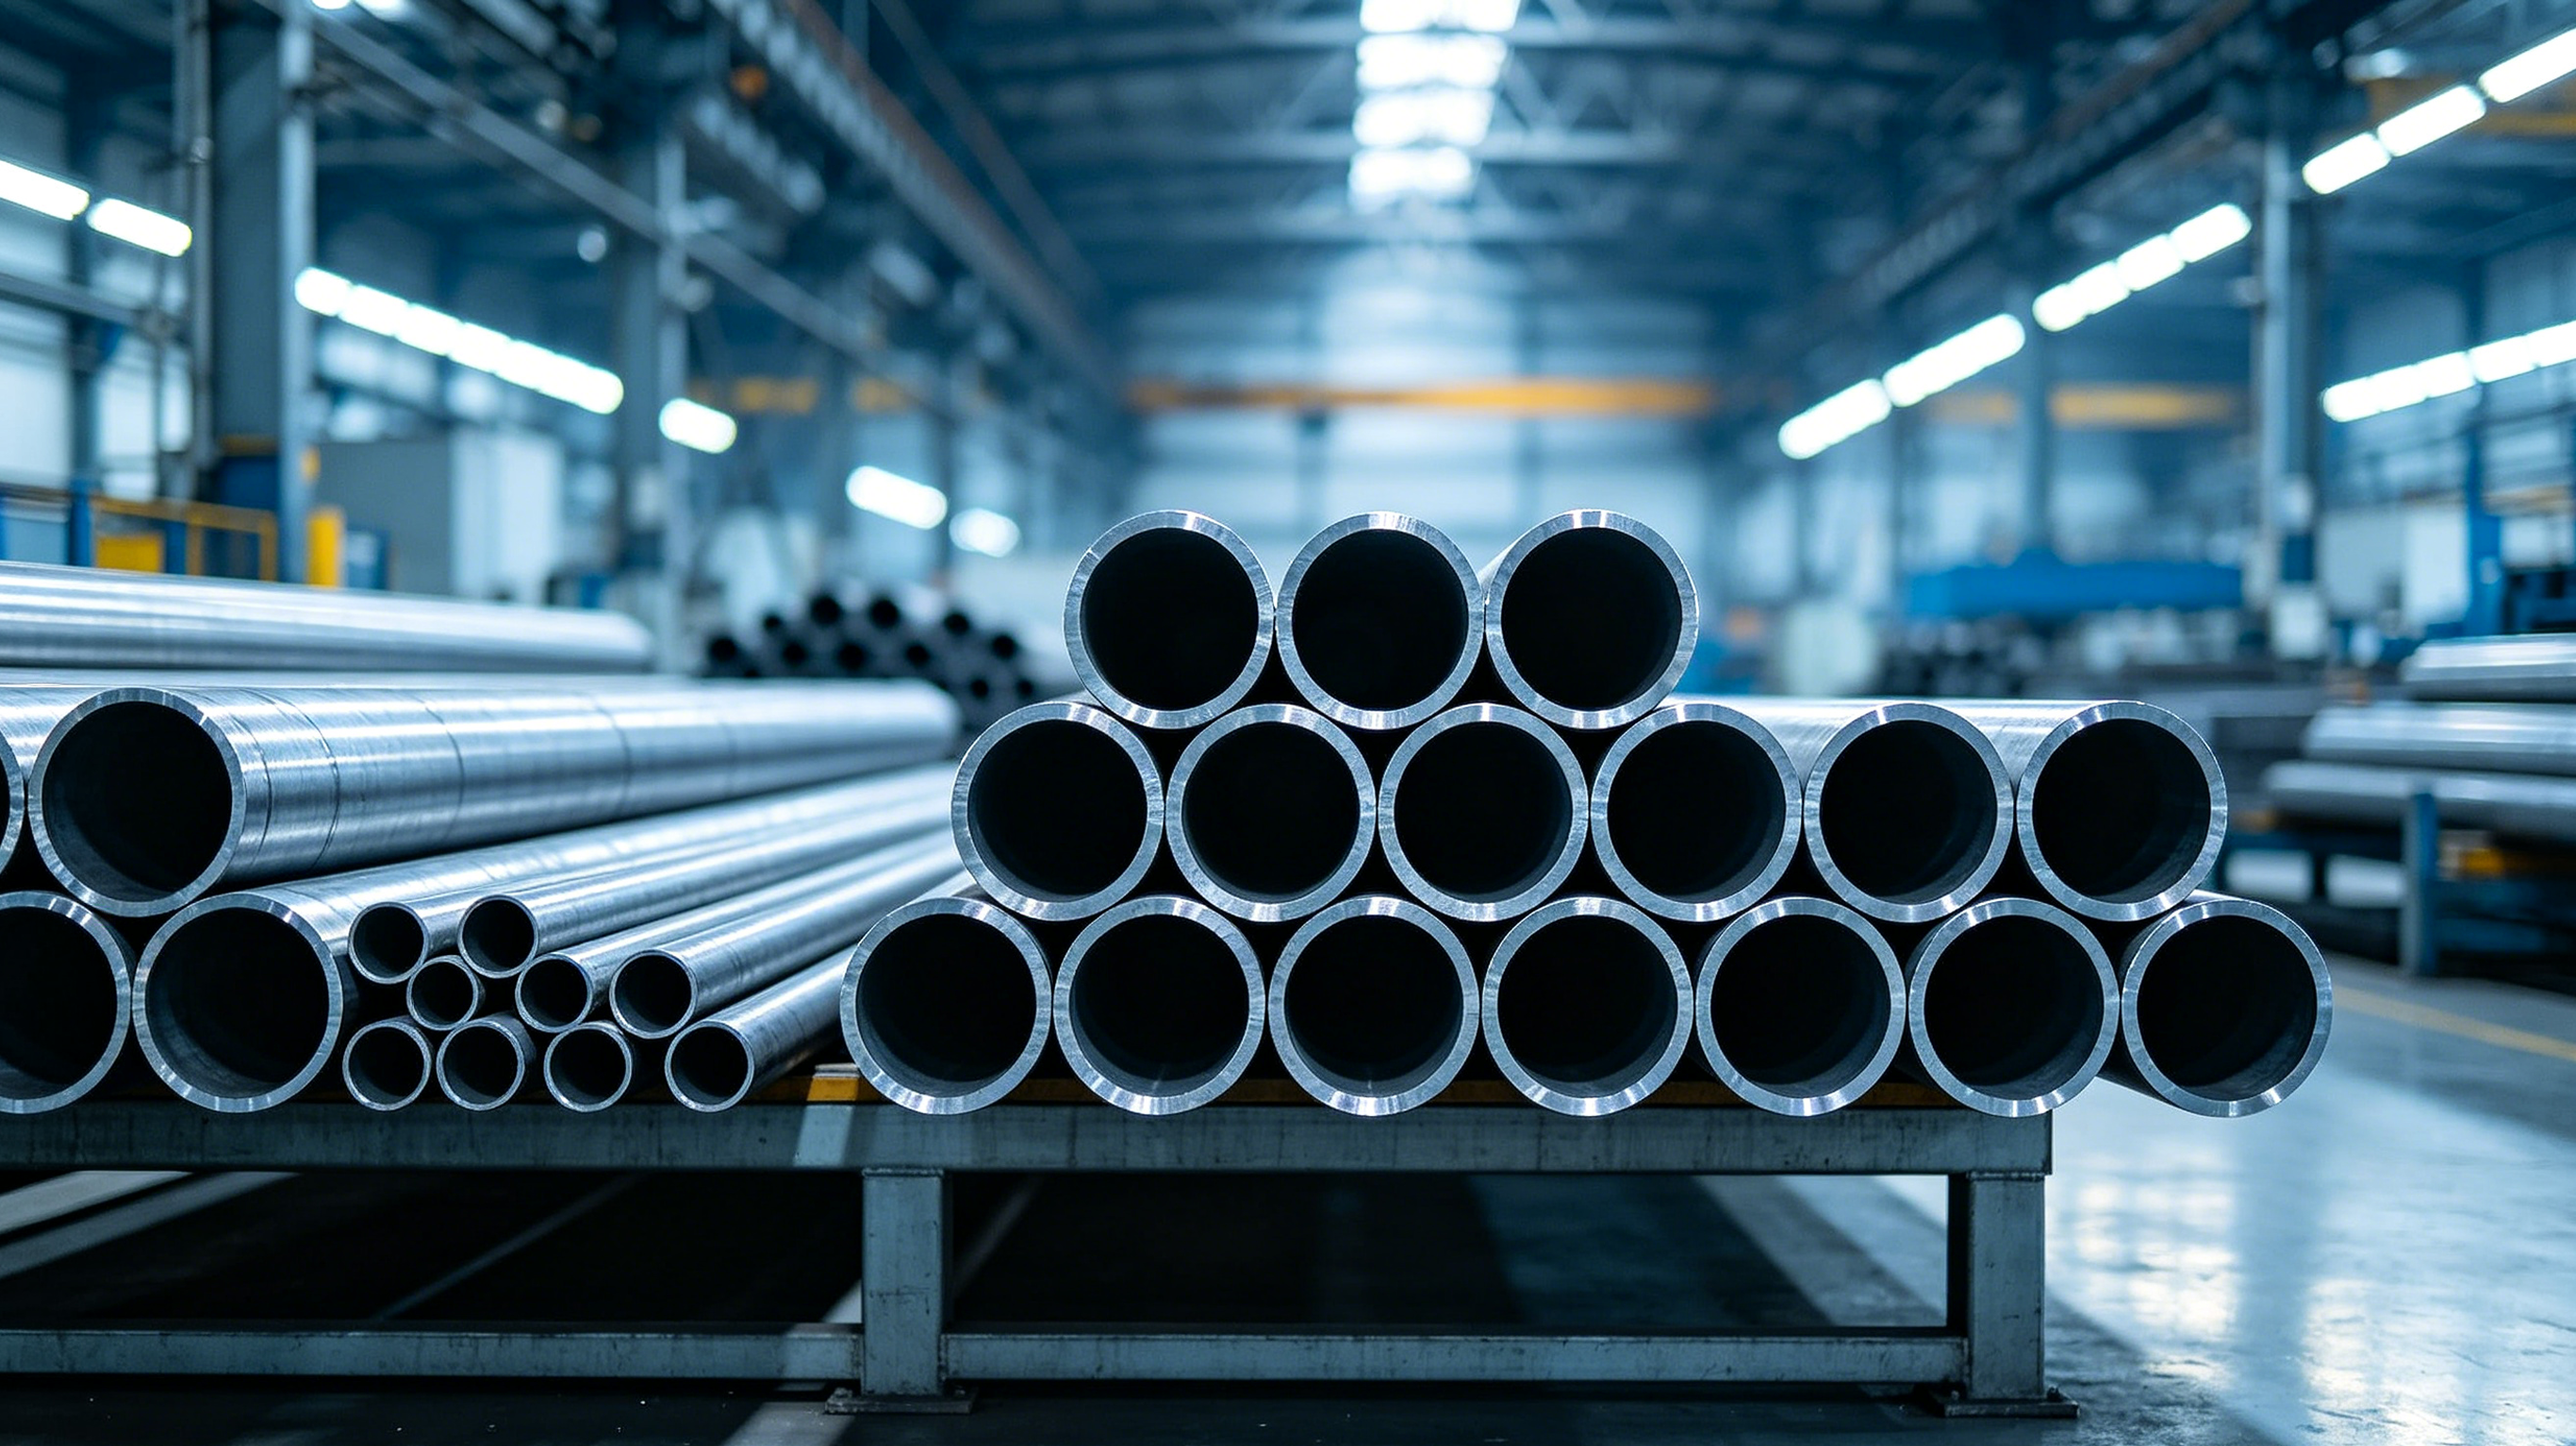
Dans la production industrielle moderne, le tube en acier inoxydable de série 400 constitue un composant vital pour les échangeurs de chaleur, les systèmes d'échappement automobiles et les conduites de fluides haute pression. Le groupe de série 400 inclut les aciers ferritiques comme le 409L et le 430, ainsi que les aciers martensitiques comme le 410 et le 420. Contrairement aux métaux courants de série 300, ces alliages spécifiques nécessitent des paramètres de chauffage et de refroidissement très précis lors de la production en raison de leurs propriétés magnétiques et structurelles uniques.
Pour aider les directeurs d'achat et les ingénieurs à comprendre comment ces matériaux sont fabriqués, les usines divisent la production en deux méthodes principales : le traitement sans soudure et le traitement soudé. Dans ce guide, nous décomposerons les flux de fabrication complets étape par étape pour les deux types de tubes en acier.
Le processus de production complet des tubes sans soudure de série 400
Les tubes en acier sans soudure sont fabriqués à partir d'une pièce solide de métal sans joints ni zones de soudure longitudinale. Par conséquent, cette structure continue répartit la contrainte mécanique de manière uniforme, ce qui en fait le choix parfait pour les applications haute pression et critiques en matière de sécurité.
1. Inspection des matières premières et chauffage
Le parcours de fabrication commence par des billettes d'acier rondes solides. Tout d'abord, les ouvriers inspectent la composition chimique de l'acier et meulent les fissures ou imperfections de surface. Cette étape est cruciale car de petites défauts de surface peuvent se développer en fissures profondes lors de l'étape de travail à chaud. Ensuite, les billettes entrent dans un four rotatif massif pour un chauffage à haute température. Les aciers ferritiques (409L/430) sont chauffés à une fenêtre précise de 1100°C à 1180°C, tandis que les grades martensitiques (410/420) sont maintenus entre 1050°C et 1120°C pour prévenir le grossissement des grains.
2. Perçage rotatif et réduction de taille
Une fois la billette blanche et douce, un laminoir de percage rotatif fait passer un mandrin pointu droit au centre du bloc solide. Cette action déchire violemment le métal solide en un tube brut creux. Par la suite, un laminoir à mandrin réduit l'épaisseur des parois, et un laminoir de calibrage à multi-rouleaux affine le diamètre extérieur pour correspondre aux limites dimensionnelles strictes. Les tubes passent ensuite par des stations de refroidissement rapide à l'air pour prévenir la formation d'écailles d'oxyde épaisses sur la surface du métal.
3. Traitement thermique personnalisé et redressement
Parce que différents alliages de série 400 réagissent différemment à la chaleur, les usines utilisent des processus thermiques distincts pour finaliser la résistance du matériau :
-
Tube ferritique (430/409L) :Les tubes passent par un four de recuit continu à 800°C à 880°C suivi d'un refroidissement lent. Ce processus élimine les contraintes internes et rend le métal suffisamment doux pour un cintrage et un emboutissage faciles.
-
Tube martensitique (410/420) :Le tube à l'état doux subit un recuit standard à 750°C à 820°C. Cependant, pour les tubes haute pression ou résistants à l'usure, les ouvriers appliquent un processus complet de trempe et de revenu à haute température pour maximiser la dureté physique.
Enfin, les tubes passent par une machine de redressement automatique à multi-rouleaux pour corriger les courbures, suivie d'un sablage ou d'un décapage acide pour enlever les oxydes de surface sombres.
4. Test, calibrage et finition
Avant l'expédition, les tubes droits subissent des tests non destructifs strictes, utilisant à la fois des équipements de courant de Foucault et ultrasoniques pour détecter les défauts internes ou les parois inégales. Ensuite, les tubes sont coupés à des longueurs exactes. Selon les plans clients, les surfaces intérieure et extérieure reçoivent un polissage miroir mécanique, un brossage en ligne de cheveux ou une passivation chimique. Enfin, chaque tube subit un test de pression hydrostatique à l'eau pour garantir l'absence de fuites avant l'emballage final.
Le processus de production complet des tubes soudés de série 400
Alors que la fabrication sans soudure se concentre sur les billettes solides, la production de tubes soudés s'appuie sur des machines automatiques continues pour transformer des bandes d'acier plates en tubes creux haute résistance. Cette méthode offre une excellente consistance des parois et une efficacité coûteuse pour le transport de fluides et les structures portantes.
1. Découpe, nivellement et formage continu par rouleaux
Le processus commence par de grands rouleaux de bandes d'acier inoxydable de série 400 laminées à froid. Une machine de découpe coupe les larges feuilles de métal en bandes étroites correspondant au diamètre cible du tube. Ces bandes passent par des rouleaux de nivellement pour devenir parfaitement plates avant d'entrer dans un laminoir de formage continu par rouleaux. À l'intérieur de cette machine, une série de rouleaux formés plient progressivement la bande d'acier plate en mouvement en une forme creuse circulaire serrée.
2. Soudage haute fréquence et retrait du cordon
Lorsque les bords de la bande roulée se rencontrent, un système de soudage par induction haute fréquence concentre une énergie électrique intense sur la soudure. La machine fond instantanément les bords se rencontrant et les presse ensemble pour créer un joint de soudure longitudinal continu. Parce que les alliages de série 400 conduisent la chaleur différemment des variantes de série 300, les opérateurs ajustent précisément la puissance de soudage et la vitesse du tube. Immédiatement après la soudure, des lames de raclage internes et externes automatiques coupent les cordons de soudure surélevés, laissant les parois du tube lisses pour prévenir futurement l'obstruction des fluides.
3. Traitement thermique en ligne et calibrage
La soudage introduit naturellement des contraintes localisées et durcit la zone près de la soudure. Par conséquent, le traitement thermique en ligne est une étape obligatoire :
-
Pour les tubes ferritiques 430 et 409L, le recuit rapide en ligne élimine la contrainte de soudure pour empêcher le tube de se fendre lors de la fabrication future.
-
Pour les tubes martensitiques 410 et 420, la zone de soudure peut devenir très fragile. Par conséquent, la ligne de production utilise un traitement de solution en ligne et un refroidissement lent pour réduire le risque de fissuration du joint.
Après refroidissement, plusieurs rouleaux de calibrage affinent la rondeur extérieure et redressent le tube en un mouvement continu.
4. Détection de qualité et finition de surface
Un système de test de courant de Foucault en ligne surveille le tube en mouvement en temps réel, marquant et coupant automatiquement les sections avec des pinholes de soudure ou des micro-fissures. Après avoir coupé les tubes aux longueurs exactes des clients, les tubes subissent un décapage de surface ou un polissage mécanique pour maximiser la résistance à la corrosion. Enfin, les lots passent par des tests de pression hydrostatique, des vérifications dimensionnelles visuelles et des tests de spray salin avant d'être étiquetés et emballés pour la livraison internationale.
FAKESI : Votre partenaire global pour les profiles d'acier précis
L'approvisionnement en tubes d'acier inoxydable de série 400 testés de manière traçable nécessite un partenaire industriel expérimenté. FAKESI (Wuxi Jiangbo Intelligent Technology) opère en tant que fabricant de précision de classe mondiale spécialisé dans les tubes sans soudure à haute tolérance avancés et les profiles géométriques personnalisés. En explorant notre usine de tubes d'acier haute précision, les directeurs d'achat globaux peuvent voir exactement comment nous optimisons les alliages bruts en composants industriels haute performance.
Grâce à des systèmes de redressement à multi-rouleaux calibrés et des processus thermiques avancés, FAKESI livre des profiles d'acier impeccables qui s'intègrent parfaitement dans les lignes de production automatisées. Notre équipe technique garantit que chaque lot combine une rectitude dimensionnelle absolue avec la sécurité structurelle, permettant aux clients internationaux d'éliminer les ajustements manuels secondaires et de réduire les coûts de main-d'œuvre globaux de l'usine.
Conclusion
En conclusion, les lignes de production de série 400 sans soudure et soudées nécessitent des contrôles techniques strictes pour gérer les traits métallurgiques des alliages ferritiques et martensitiques. En associant la bonne méthode de fabrication à des traitements thermiques précis, les usines peuvent produire des tuyauteries hautement fiables conçues pour des tâches industrielles exigeantes.
Si vous avez besoin d'un fournisseur global de confiance qui comprend les normes de qualité internationales et offre des profiles d'acier de précision personnalisés, ne cherchez pas plus loin que FAKESI. Visitez notre site web aujourd'hui pour examiner nos capacités de traitement ou contactez notre équipe d'ingénieurs pour concevoir la solution de tube parfaite pour votre prochain projet.


