Procédé d'étirage à froid des tubes en acier, écrouissage et traitement thermique
News Details
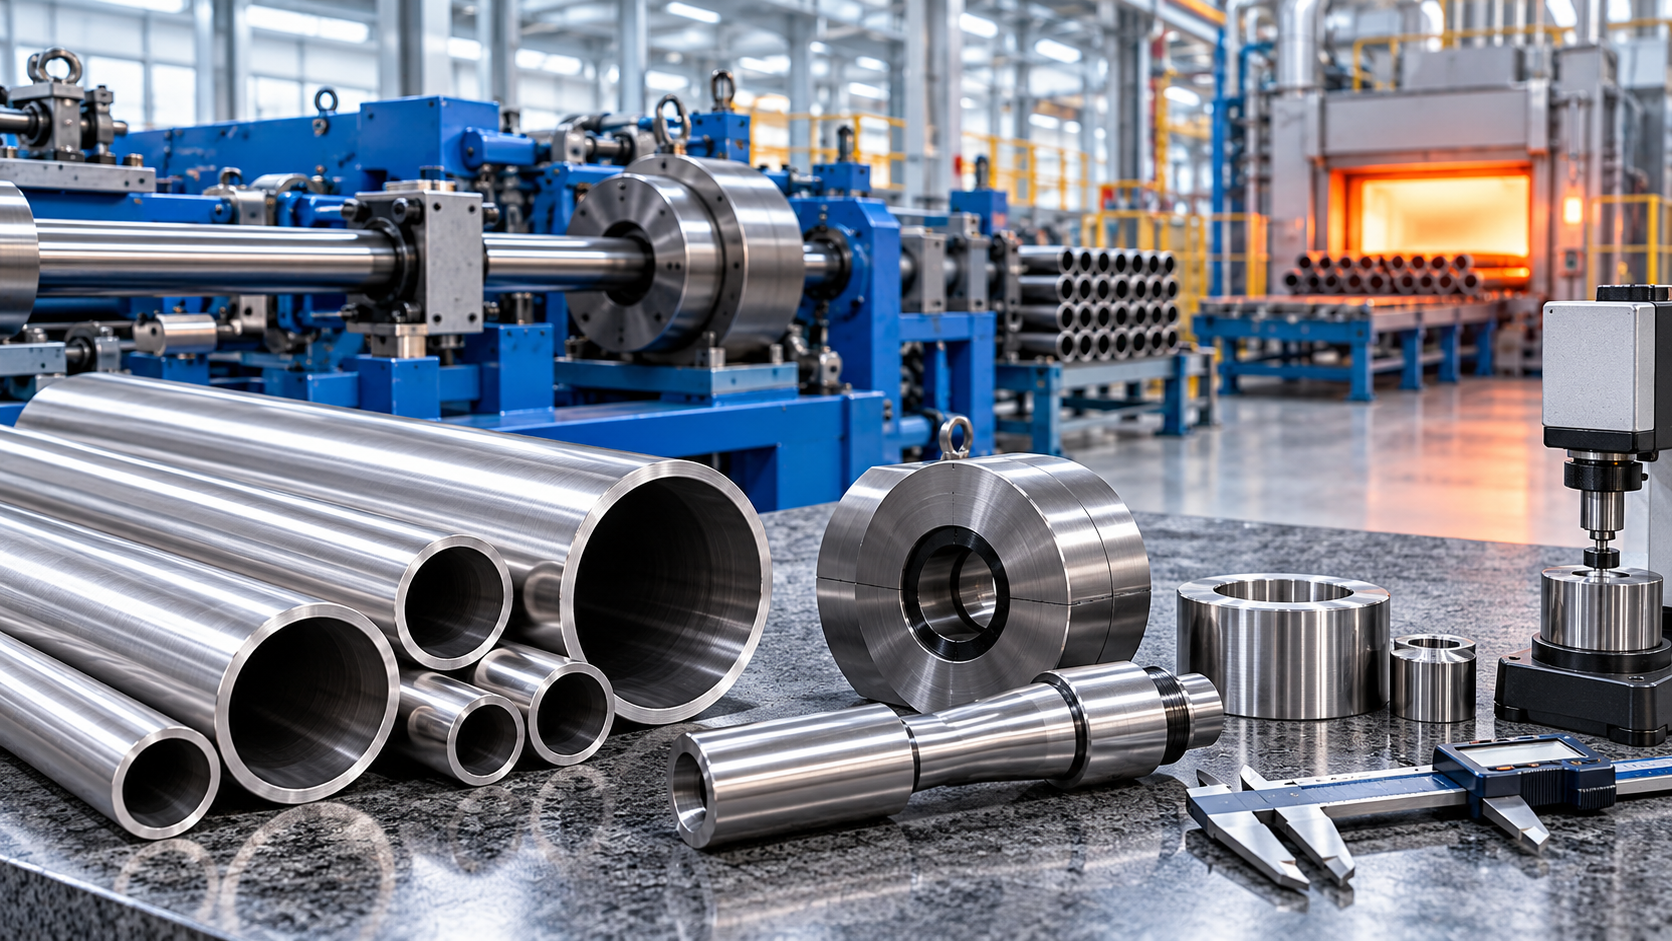
Le tréfilage à froid est un procédé clé pour fabriquer des tubes en acier précis et résistants. Il permet d'améliorer la dimension des tubes, la qualité de surface et les propriétés mécaniques. Pour de nombreuses pièces industrielles, ce processus peut transformer un tube de base en un composant à haute valeur.
Un tube de précision tréfilé à froid est largement utilisé dans les vérins hydrauliques, les vérins pneumatiques, les arbres de transmission agricoles, les pièces de transmission automobile, les carters de moteur et les pièces de machines. Ces applications nécessitent des dimensions stables, des surfaces lisses et une fiabilité.
FAKESI fabrique des tubes en acier sans soudure, des tubes en acier de précision, des tubes d'arbre de transmission de prise de force (PDF) et des tubes en acier de forme spéciale. Grâce au tréfilage à froid, à la finition et à un contrôle qualité strict, FAKESI accompagne les acheteurs ayant besoin de solutions de tubes sur mesure pour des utilisations industrielles exigeantes.
Qu'est-ce que le tréfilage à froid pour tubes en acier ?

Le tréfilage à froid est un processus de mise en forme effectué à température ambiante ou proche de la température ambiante. Au cours du processus, un tube est tiré à travers une filière. Dans de nombreux cas, un mandrin ou un poinçon est utilisé à l'intérieur du tube.
La filière contrôle la forme et la taille extérieures. Le mandrin ou le poinçon aide à contrôler le diamètre intérieur et l'épaisseur de la paroi. Ainsi, le tube devient plus précis et plus lisse.
Comparés aux tubes formés à chaud, les tubes tréfilés à froid présentent souvent des tolérances plus serrées, une meilleure finition de surface et une résistance plus élevée. Par conséquent, le procédé de tréfilage à froid des tubes en acier est souvent utilisé lorsque la qualité standard des tubes n'est pas suffisante.
Pourquoi le tréfilage à froid est-il important ?
De nombreuses pièces industrielles nécessitent plus qu'une simple résistance mécanique. Elles nécessitent également un bon ajustement, un mouvement fluide et un assemblage stable.
Le tréfilage à froid peut contribuer à améliorer :
- Précision du diamètre extérieur
- Précision du diamètre intérieur
- Contrôle de l'épaisseur des parois
- Qualité de surface
- Rondeur ou précision du profil
- Planéité après finition
- Résistance à la traction
- Limite d'élasticité
- Performance de l'usinage
Grâce à ces avantages, les tubes tréfilés à froid sont couramment utilisés dans les systèmes hydrauliques, les pièces automobiles, les machines agricoles et les composants mécaniques de précision.
Étape 1 : Sélection de l'ébauche de tube
Le processus commence par l'ébauche de tube. Cette ébauche peut être un tube en acier sans soudure ou une autre forme de tube adaptée. Le matériau doit correspondre à l'application finale.
À ce stade, le fabricant vérifie la nuance d'acier, la taille du tube, l'épaisseur de la paroi et l'état de surface. Si l'ébauche présente des défauts profonds, une variation importante de l'épaisseur de la paroi ou une mauvaise qualité du matériau, cela peut entraîner des problèmes lors du tréfilage.
Ainsi, une bonne sélection des matières premières est la première étape vers un tube de précision tréfilé à froid fiable.
Étape 2 : Nettoyage et préparation de la surface
Avant le tréfilage, la surface du tube doit être nettoyée et préparée. Cela permet de réduire la friction entre le tube et l'outil.
Les étapes de préparation courantes peuvent inclure le nettoyage, le décapage, la phosphatation et la lubrification. La méthode exacte dépend de la nuance d'acier et des exigences de tréfilage.
Une bonne lubrification est très importante. Elle protège la surface du tube, réduit la force de tréfilage et réduit l'usure de la filière. Sans une lubrification suffisante, le tube peut se rayer, se fissurer ou se coincer pendant le tréfilage.
Étape 3 : Pointage de l'extrémité du tube
Avant que le tube ne puisse traverser la filière, une extrémité doit être réduite en taille. Cette étape s'appelle le pointage.
L'extrémité pointue permet à la machine de tréfilage de saisir le tube et de le tirer à travers la filière. Bien que cette étape puisse sembler simple, elle doit être effectuée correctement. Un mauvais pointage peut affecter la stabilité du tréfilage et endommager l'extrémité du tube.
Après le pointage, le tube est prêt pour l'étape de tréfilage principale.
Étape 4 : Tréfilage à travers la filière
Lors du tréfilage, le tube est tiré à travers la filière avec une force forte et stable. Le diamètre du tube est réduit et la paroi peut devenir plus uniforme.
Il existe plusieurs méthodes de tréfilage. Le tréfilage sans mandrin contrôle principalement le diamètre extérieur. Le tréfilage avec mandrin et le tréfilage avec poinçon permettent de mieux contrôler le diamètre intérieur et l'épaisseur des parois.
Pour les applications de précision, la conception de l'outillage est essentielle. La taille de la filière, la taille du mandrin, la vitesse de tréfilage, la lubrification et le taux de réduction affectent tous le résultat final.
Parfois, un seul passage de tréfilage suffit. Toutefois, les tubes à tolérances serrées peuvent nécessiter plusieurs passes. Entre les passes, un traitement thermique peut être nécessaire pour restaurer la ductilité.
Qu'est-ce que la consolidation par déformation ?
La consolidation par déformation se produit lorsque l'acier est mis en forme par la force pendant le tréfilage à froid. À mesure que le métal se déforme, il devient plus résistant et plus dur.
Cela peut être utile. Une résistance plus élevée peut aider le tube à résister à la flexion, à la pression ou au couple. Pour les tubes d'arbres de transmission et les pièces mécaniques, cette résistance ajoutée peut améliorer les performances.
Cependant, la consolidation par déformation réduit également la ductilité. En termes simples, le tube devient moins facile à former. Si le processus se poursuit trop longtemps sans contrôle, le tube peut se fissurer ou devenir trop dur pour un usinage ultérieur.
Par conséquent, les fabricants doivent trouver un équilibre entre résistance et formabilité.
Pourquoi le traitement thermique des tubes en acier est-il important ?
Le traitement thermique des tubes en acier est utilisé pour contrôler la dureté, les contraintes et les propriétés mécaniques. Il peut être effectué avant le tréfilage, entre les passes de tréfilage ou après la dernière passe.
Le traitement thermique peut aider :
- Réduire les contraintes internes
- Améliorer la ductilité
- Restaurer la formabilité
- Ajuster la dureté
- Améliorer la stabilité dimensionnelle
- Préparer le tube à l'usinage
- Améliorer les performances finales
Par exemple, le recuit peut ramollir le tube après la consolidation par déformation. Le détenteur peut réduire les contraintes internes tout en conservant une résistance utile. Le traitement thermique approprié dépend de la nuance du matériau, de la réduction du tréfilage et de l'utilisation finale.
Traitement thermique et application finale
Différentes applications nécessitent différentes propriétés des tubes.
Un tube de vérin hydraulique peut nécessiter une taille stable, une surface lisse et une bonne qualité d'alésage. Un tube d'arbre de transmission de prise de force (PDF) peut nécessiter de la résistance, une résistance au couple et une précision de profil. Un tube de carter de moteur peut nécessiter une bonne usinabilité et une épaisseur de paroi stable.
Pour cette raison, le traitement thermique des tubes en acier ne doit jamais être choisi au hasard. Il doit correspondre aux conditions de travail finales.
Lorsque les acheteurs fournissent clairement l'application, le fabricant peut proposer un itinéraire de production plus adapté.
Étape 5 : Redressage et finition
Après le tréfilage et le traitement thermique, le tube peut présenter une légère courbure. Par conséquent, le redressement est souvent nécessaire.
Le tube peut également subir des opérations de coupe, de polissage, de rodage, d'ébavurage, de laminage au rouleau ou d'autres étapes de finition. Ces étapes dépendent du type de produit.
Pour les tubes de vérins hydrauliques et pneumatiques, la surface intérieure est souvent très importante. Pour les tubes en acier de forme spéciale, la précision du profil, le contrôle du gauchissement et la planéité peuvent être plus importants. Pour les pièces automobiles et mécaniques, la marge d'usinage et le contrôle du diamètre extérieur peuvent être essentiels.
Étape 6 : Contrôle et assurance qualité
L'inspection confirme que le tube répond aux exigences de dessin ou de commande. Pour un tube de précision tréfilé à froid, cette étape est essentielle.
Les éléments d'inspection courants comprennent :
- Diamètre extérieur
- Diamètre intérieur
- Épaisseur de paroi
- Longueur
- Rectitude
- Rondeur ou forme de profil
- Rugosité de surface
- Dureté
- Propriétés mécaniques
- Défauts de surface visuels
Si le tube est utilisé dans une pièce critique, le plan d'inspection peut être adapté au dessin, à l'échantillon ou à la norme de l'acheteur.
Applications courantes des tubes en acier tréfilés à froid
Les tubes en acier tréfilés à froid sont utilisés dans de nombreuses industries car ils offrent une bonne précision et des performances stables.
Les applications typiques comprennent :
- Tubes de vérin hydraulique
- Tubes de vérin pneumatique
- Tubes d'arbre de transmission de prise de force (PDF) agricoles
- Tubes d'arbre de transmission automobile
- Pièces automobiles et motos
- Carters de moteur
- Pièces de serrure intelligente
- Pièces de machines de génie
- Tubes en acier de forme spéciale sur mesure
Ces pièces nécessitent souvent des tolérances serrées, une bonne qualité de surface et une résistance fiable. Le tréfilage à froid aide à répondre à ces besoins.
Ce que les acheteurs doivent confirmer avant de passer commande
Pour obtenir le tube adapté, les acheteurs doivent fournir des détails techniques clairs. Cela permet d'éviter les retards et de réduire le risque d'erreur de traitement.
Les informations importantes incluent :
- Nuance d'acier ou norme matérielle
- Type de tube
- DE, DI et épaisseur de paroi
- Exigences de tolérance
- Longueur et rectitude
- Rugosité de surface
- État de traitement thermique
- Exigences en matière de propriétés mécaniques
- Application finale
- Dessin ou échantillon
De plus, les acheteurs doivent préciser si le tube sera soudé, usiné, revêtu, assemblé ou utilisé directement. Ces informations aident le fabricant à choisir le processus adapté.
Solutions de tubes en acier tréfilés à froid FAKESI
FAKESI possède plus de 30 ans d'expérience dans la fabrication de tubes en acier. La société fournit des tubes en acier de précision, des tubes en acier sans soudure, des tubes d'arbre de transmission de prise de force (PDF) et des tubes en acier de forme spéciale.
Ses produits sont largement utilisés dans les vérins hydrauliques, les vérins pneumatiques, les arbres de transmission de machines agricoles, les arbres de transmission automobile, les pièces automobiles et motos, les serrures intelligentes, les carters de moteur et les machines de génie.
Grâce au tréfilage à froid, au traitement thermique, à la finition et au contrôle qualité, FAKESI aide les acheteurs B2B à obtenir des solutions de tubes stables pour des applications standard et sur mesure.
Conclusion
Le tréfilage à froid améliore la précision, la résistance et la qualité de surface des tubes en acier. Cependant, le processus doit être contrôlé avec soin. La consolidation par déformation peut augmenter la résistance, mais elle peut également réduire la ductilité. Par conséquent, le traitement thermique des tubes en acier joue un rôle important dans l'équilibre des performances.
Pour les acheteurs ayant besoin d'un tube de précision tréfilé à froid, le meilleur résultat provient d'exigences claires et d'un fabricant expérimenté. Avec le processus de tube en acier tréfilé à froid adapté, FAKESIpeut garantir des performances de tube fiables dans les applications hydrauliques, agricoles, automobiles et mécaniques.


