Tubes en acier étirés à froid : étapes du processus, écrouissage et traitement thermique
News Details
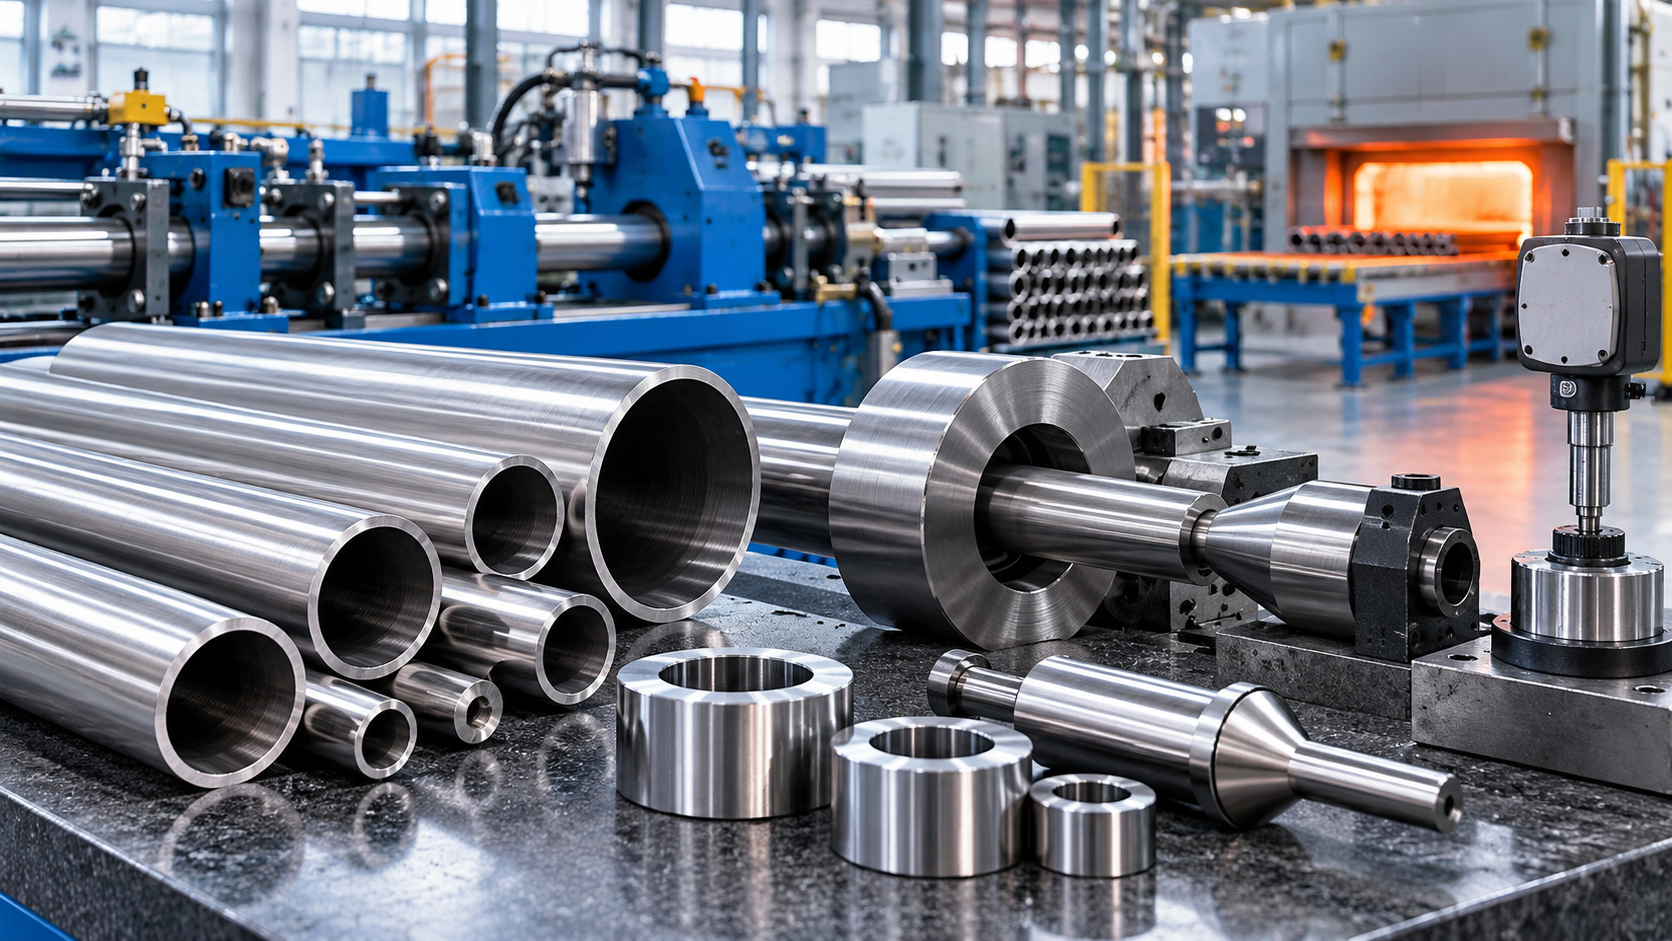
L'étirage à froid est l'une des méthodes les plus importantes utilisées pour fabriquer des tubes en acier de haute précision. Pour les acheteurs des secteurs hydraulique, automobile, agricole et industriel, le procédé d'étirage des tubes en acier permet d'améliorer le contrôle dimensionnel, l'état de surface et la résistance mécanique.
Un tube de précision étiré à froid ne se fabrique pas par hasard. Il nécessite le tube brut approprié, un outillage correct, une force d'étirage stable, une lubrification adaptée et un traitement thermique adéquat du tube en acier. Chaque étape influence le diamètre intérieur (DI), le diamètre extérieur (DE), l'épaisseur de paroi, la rectitude et la qualité de surface finaux.
FAKESI se spécialise dans les tubes en acier sans soudure, les tubes de précision, les tubes pour arbres de transmission PTO et les tubes en acier profilés. Ces produits sont largement utilisés dans les vérins hydrauliques, les vérins pneumatiques, les arbres de transmission, les carters moteurs, les serrures intelligentes, les pièces automobiles et les engins de chantier. Dans ces domaines, l'étirage à froid permet de transformer un tube de base en un composant industriel fiable.
Qu'est-ce que l'étirage à froid pour tubes en acier ?
L'étirage à froid est un procédé de formage réalisé à température ambiante ou proche. Au cours du procédé, un tube en acier est tiré à travers une filière. Dans de nombreux cas, un mandrin ou un pointeau est également utilisé à l'intérieur du tube.
La filière contrôle le diamètre extérieur. Le mandrin aide à contrôler le diamètre intérieur et l'épaisseur de paroi. Lorsque le tube traverse l'outillage, ses dimensions changent et sa surface devient plus précise.
Comparés aux tubes formés à chaud, les tubes étirés à froid offrent généralement une meilleure précision dimensionnelle, des surfaces plus lisses et des propriétés mécaniques supérieures. Par conséquent, l'étirage à froid est souvent utilisé pour les tubes nécessitant des tolérances serrées ou de meilleures performances.
Pourquoi les fabricants utilisent-ils l'étirage à froid ?
Les fabricants utilisent l'étirage à froid car de nombreuses applications exigent plus que la qualité d'un tube standard. Un tube ordinaire peut convenir à des structures simples. Cependant, les pièces de précision nécessitent un contrôle plus strict.
L'étirage à froid peut contribuer à améliorer :
- La tolérance du DE et du DI
- L'uniformité de l'épaisseur de paroi
- L'état de surface
- La circularité
- La rectitude après finition
- La résistance à la traction et la limite d'élasticité
- Les performances d'usinage
En conséquence, les tubes étirés à froid sont largement utilisés dans les vérins hydrauliques, les vérins pneumatiques, les arbres de transmission agricoles, les arbres de transmission automobiles et les pièces mécaniques de précision.
Étape 1 : Sélection du tube brut
Le processus commence par le tube brut. Il peut s'agir d'un tube en acier sans soudure ou d'une autre ébauche de tube appropriée. Le tube de départ doit présenter la nuance d'acier, l'épaisseur de paroi, l'état de surface et la marge dimensionnelle appropriés.
Si le tube brut est de mauvaise qualité, l'étirage à froid ne peut pas corriger complètement tous les défauts. Par exemple, des défauts de surface profonds, une épaisseur de paroi irrégulière ou des fissures internes peuvent subsister après traitement. Par conséquent, l'inspection des matières premières est une première étape cruciale.
À ce stade, les fabricants vérifient les dimensions, l'aspect et le certificat matière du tube. Pour les commandes exigeantes, ils peuvent également contrôler la composition chimique et les propriétés mécaniques.
Étape 2 : Préparation de surface
Avant l'étirage, la surface du tube doit être préparée. Cela permet de réduire la friction et de protéger à la fois le tube et l'outillage.
Les étapes de préparation courantes peuvent inclure le nettoyage, le décapage, la phosphatation, la lubrification ou d'autres traitements de surface. La méthode exacte dépend de la nuance d'acier et du plan d'étirage.
Une bonne lubrification est très importante. Sans elle, la force d'étirage peut devenir trop élevée. La surface du tube peut se rayer et la filière peut s'user plus rapidement. Dans les cas graves, le tube peut se fissurer ou se gripper pendant l'étirage.
Étape 3 : Réduction de bout et étirage
Ensuite, une extrémité du tube est rétrécie ou pointue afin qu'elle puisse passer à travers la filière et être saisie par la machine à étirer.
Le tube est ensuite tiré à travers la filière. Selon les exigences du produit, le fabricant peut utiliser différentes méthodes d'étirage, telles que l'étirage sans mandrin, l'étirage sur mandrin ou l'étirage sur pointeau.
L'étirage sans mandrin contrôle principalement le diamètre extérieur. L'étirage sur mandrin ou sur pointeau offre un meilleur contrôle du diamètre intérieur et de l'épaisseur de paroi. Pour un tube de précision étiré à froid, le choix de l'outillage a un impact majeur sur le résultat final.
Parfois, une seule passe suffit. Cependant, pour des tolérances plus serrées ou des changements de dimensions plus importants, plusieurs passes d'étirage peuvent être nécessaires. Entre les passes, un traitement thermique peut également être requis pour restaurabilité.
Étape 4 : Écrouissage pendant l'étirage à froid
L'étirage à froid modifie la structure de l'acier. Lorsque le tube est étiré et réduit, le métal se déforme. Ce processus augmente la résistance et la dureté. On l'appelle écrouissage.
L'écrouissage peut être utile. Il peut augmenter la résistance à la traction, améliorer la limite d'élasticité et rendre le tube plus résistant à la déformation. Ceci est avantageux pour certaines pièces mécaniques et applications d'arbres de transmission.
Cependant, l'écrouissage réduit également la ductilité. En termes simples, le tube devient plus résistant mais moins facile à cintrer ou à former. Si l'étirage continue de manière excessive sans contrôle approprié, le tube peut se fissurer ou devenir difficile à usiner.
Par conséquent, les fabricants doivent équilibrer résistance et aptitude au formage. Ils choisissent le taux de réduction, les passes d'étirage et le plan de traitement thermique appropriés en fonction de l'utilisation finale.
Étape 5 : Traitement thermique du tube en acier
Le traitement thermique des tubes en acier est souvent utilisé avant, entre ou après l'étirage à froid. Il aide à contrôler la dureté, les contraintes et les propriétés mécaniques.
Les objectifs courants du traitement thermique incluent :
- La réduction des contraintes internes
- L'amélioration de la ductilité
- Le rendement du tube plus facile à réétirer
- L'ajustement de la dureté et de la résistance finales
- L'amélioration de la stabilité dimensionnelle
- La préparation du tube pour l'usinage ou l'utilisation
Par exemple, le recuit peut adoucir le tube après écrouissage. Le revenu de détente peut réduire les contraintes internes tout en conservant une grande partie de la résistance. Le normalisage ou d'autres traitements peuvent être utilisés en fonction de la nuance d'acier et des besoins en performance.
Le traitement thermique approprié dépend du matériau du tube, de la quantité d'étirage et de l'application. Un tube de vérin hydraulique peut nécessiter des dimensions stables et de bonnes performances de surface. Un tube d'arbre de transmission peut nécessiter de la résistance, de la ténacité et une bonne résistance au couple. Ainsi, le plan de traitement thermique doit correspondre à l'utilisation finale.
Étape 6 : Redressage et finition
Après l'étirage et le traitement thermique, le tube peut nécessiter un redressage. L'étirage à froid et les contraintes thermiques peuvent provoquer une légère courbure. Le redressage permet d'atteindre la tolérance de rectitude requise.
Ensuite, le tube peut être coupé à longueur, poli, honé, ébavuré, laminé ou usiné, selon le type de produit.
Pour les tubes de vérins hydrauliques et pneumatiques, l'état de surface intérieure est très important. Pour les tubes d'arbres de transmission PTO, la précision du profil et la rectitude sont cruciales. Pour les carters moteurs et les pièces automobiles, la précision du DE et la marge d'usinage peuvent être les points clés.
Dans chaque cas, la finition transforme le tube étiré en un produit plus prêt à l'emploi.
Étape 7 : Inspection et contrôle qualité
L'inspection confirme si le tube répond aux exigences de la commande. Pour les tubes de précision, cette étape doit être détaillée et rigoureuse.
Les contrôles courants incluent :
- Le diamètre extérieur
- Le diamètre intérieur
- L'épaisseur de paroi
- La longueur
- La rectitude
- La circularité
- La rugosité de surface
- La dureté
- Les propriétés mécaniques
- Les défauts visuels de surface
Pour les produits sur mesure, l'inspection peut suivre le plan de l'acheteur ou la norme convenue. Cela permet de s'assurer que le tube est prêt pour l'assemblage, l'usinage ou l'utilisation directe.
Comment l'étirage à froid influence-t-il les performances du tube ?
L'étirage à froid peut améliorer de nombreuses propriétés des tubes. Cependant, le résultat dépend du contrôle du processus.
Un tube étiré à froid bien fabriqué peut offrir une haute précision dimensionnelle, une épaisseur de paroi stable et une surface propre. Il peut également améliorer la résistance grâce à l'écrouissage. Après un traitement thermique approprié, il peut atteindre un équilibre optimal entre résistance, ténacité et ductilité.
En revanche, un mauvais contrôle du processus peut créer des problèmes. Cela peut inclure des fissures, des contraintes résiduelles élevées, une dureté inégale, une rectitude médiocre ou des rayures de surface.
Par conséquent, les acheteurs doivent collaborer avec un fabricant qui comprend à la fois le formage et l'application finale.
Applications des tubes de précision étirés à froid
Les tubes de précision étirés à froid sont utilisés dans de nombreuses industries car ils offrent des dimensions stables et de bonnes performances.
Les applications courantes incluent :
- Les tubes de vérins hydrauliques
- Les tubes de vérins pneumatiques
- Les tubes d'arbres de transmission PTO agricoles
- Les tubes d'arbres de transmission automobiles
- Les pièces automobiles et de motos
- Les carters moteurs
- Les pièces de serrures intelligentes
- Les composants d'engins de chantier
- Les tubes en acier profilés sur mesure
Ces utilisations exigent souvent des tolérances serrées, une qualité de surface lisse et des propriétés mécaniques fiables. C'est pourquoi le procédé d'étirage des tubes en acier est largement utilisé pour la production industrielle de tubes.
Ce que les acheteurs doivent confirmer avant de commander
Avant de commander des tubes en acier étirés à froid, les acheteurs doivent fournir des détails techniques clairs. Cela aide le fabricant à choisir la route de production appropriée.
Les informations importantes incluent :
- La nuance d'acier ou la norme matière
- Le type de tube, tel que tube sans soudure, de précision ou profilé
- Le DE, le DI et l'épaisseur de paroi
- Les exigences de tolérance
- La longueur et la rectitude
- La rugosité de surface
- L'état du traitement thermique
- Les exigences de propriétés mécaniques
- L'application finale
- Le plan ou l'échantillon, si disponible
De plus, les acheteurs doivent préciser si le tube sera soudé, usiné, revêtu, assemblé ou utilisé directement. Cela permet d'éviter un sur-traitement ou un sous-traitement.
FAKESI Solutions de tubes en acier étirés à froid
FAKESI est un fabricant professionnel de tubes en acier avec plus de 30 ans d'expérience. La société fournit des tubes en acier sans soudure, des tubes de précision de haute précision, des tubes pour arbres de transmission PTO et des tubes en acier profilés.
Grâce à des procédés avancés d'étirage à froid et de finition, FAKESI prend en charge la production de tubes sur mesure pour vérins hydrauliques, vérins pneumatiques, machines agricoles, pièces de transmission automobiles et engins de chantier.
FAKESI peut également produire des tubes profilés, y compris des profils citron, ovale, carré, rectangulaire, triangulaire, étoilé et autres profils personnalisés. Pour les acheteurs B2B, cela signifie qu'un seul fournisseur peut répondre à la fois aux besoins en tubes de précision standards et en tubes profilés sur mesure.
Conclusion
L'étirage à froid est un procédé clé pour fabriquer des tubes en acier précis et fiables. Il améliore le contrôle dimensionnel, la qualité de surface et la résistance.


